 Лаборатория бизнес идей для начинающих, свежие бизнес планы Идеи для бизнеса, бизнес планы, как начать свой бизнес с нуля
Себестоимость резинового уплотнения в малой серии определяется не ценой резины, а тем, сколько раз окупится оснастка. Для единичных и небольших заказов обычно выгоднее резка из листа; пресс-форма становится выгодной, когда суммарный тираж — с учётом повторных заказов — переходит определённый порог.
Что считать «уплотнением»
Далее речь о типовых РТИ: прокладках, О-кольцах, манжетах, мембранах и фасонных уплотнениях. Для стандартных О-колец часто можно купить готовое изделие: ГОСТ 9833-73 охватывает кольца круглого сечения для гидравлических, топливных, смазочных и пневматических устройств, с девятью сечениями от 1,4 до 8,5 мм.
Изготовление под заказ имеет смысл, если не подходит стандартный размер, материал, твёрдость, стойкость к среде или конструкция. Но тогда важно сразу разделить два разных решения:
- Как получить деталь сейчас — резка, литьё в простую оснастку, формование.
- Как получать её экономично в течение срока эксплуатации оборудования — выбор технологии и конструкции пресс-формы.
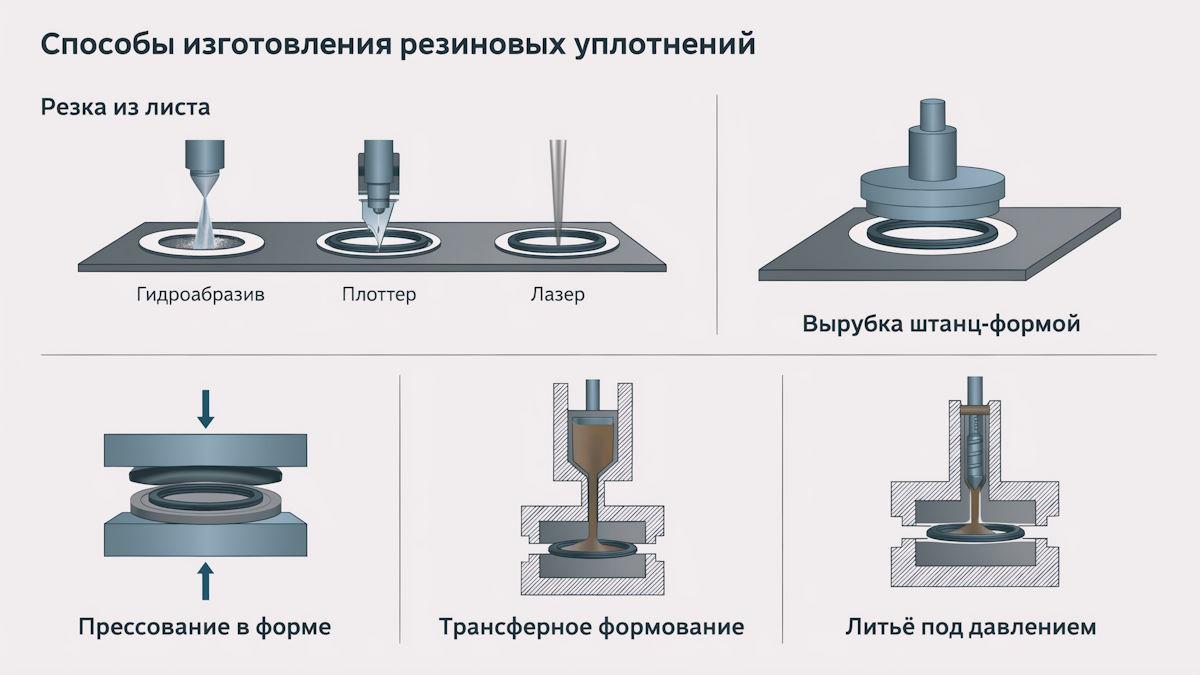
Способы изготовления
| Способ | Оснастка | Лучший диапазон | Сильные стороны | Ограничения |
|---|---|---|---|---|
| Резка из листа: гидроабразив, плоттер, лазер | Не нужна | 1–500 шт. | Быстрый старт, можно менять размеры без новой оснастки | Выше цена штуки, возможен облой/неровная кромка, сложные объёмные профили недоступны |
| Вырубка штанц-формой | Низкая | Сотни — десятки тысяч шт. | Быстрый цикл, низкая цена плоской детали | Подходит преимущественно для плоских прокладок; для каждого размера нужна своя форма |
| Прессование в форме | Средняя | Сотни — десятки тысяч шт. | Объёмная геометрия, широкая номенклатура резин | Ручные операции, облой, более длинный цикл |
| Трансферное формование | Средняя или высокая | Тысячи — десятки тысяч шт. | Лучше контроль размеров, удобнее для вставок | Дороже пресс-формы, есть отходы литников |
| Литьё под давлением | Высокая | Десятки тысяч и выше | Минимальная доля ручного труда, высокая повторяемость | Дорогая оснастка; неоправданна для малой серии |
Прессование обычно является наиболее дешёвым формовым способом на старте: у него ниже стоимость оснастки, но выше трудоёмкость и время цикла. Трансферное формование занимает промежуточное положение, а литьё под давлением даёт минимальную цену детали только при больших объёмах.
Для плоских резиновых прокладок гидроабразивная резка не требует штампа и позволяет начинать с единичных экземпляров; штанцевание дешевле в пересчёте на штуку, но требует предварительной оснастки.
Из чего состоит себестоимость
Формула полной себестоимости одной принятой заказчиком детали:
$$C_{\text{шт}} = \frac{F_{\text{оснастка}} + F_{\text{наладка}}} {N_{\text{годных}}} + \frac{C_{\text{материал}} + C_{\text{переделка}} + C_{\text{брак}}} {1 — b} + C_{\text{контроль}}$$
где:
- \(F_{\text{оснастка}}\) — стоимость пресс-формы, штанца или другого приспособления;
- \(F_{\text{наладка}}\) — подготовка пресса, подбор рецептуры, пробные циклы, переналадка;
- \(N_{\text{годных}}\) — не заказанное, а фактически годное количество;
- \(C_{\text{материал}}\) — резиновая смесь, закладные, упаковка;
- \(C_{\text{переделка}}\) — доработка облоя, мойка, маркировка;
- \(b\) — доля брака;
- \(C_{\text{контроль}}\) — контроль размеров, твёрдости, испытания.
Главная ошибка при сравнении предложений — делить стоимость формы только на текущую партию. Если заказчик планирует повторные закупки, оснастку правильнее распределять на весь ожидаемый объём за срок службы формы.
Сколько стоит форма
Стоимость пресс-формы зависит не от «размера уплотнения», а от числа гнёзд, сложности разъёма, требований к допускам, наличия металлических вставок и класса стали.
Ориентиры для российского рынка в 2026 году: простая стальная пресс-форма может начинаться примерно от 27 тыс. руб., при этом в расчёте учитываются сталь, фрезеровка на ЧПУ, шлифовка и подгонка; закладные элементы способны добавить порядка 40 тыс. руб. за счёт фиксаторов и точного позиционирования.
Важнее не абсолютная цена формы, а её цена на деталь:
| Стоимость формы | Партия 100 шт. | Партия 1 000 шт. | Партия 10 000 шт. |
|---|---|---|---|
| 30 000 руб. | 300 руб./шт. | 30 руб./шт. | 3 руб./шт. |
| 80 000 руб. | 800 руб./шт. | 80 руб./шт. | 8 руб./шт. |
| 200 000 руб. | 2 000 руб./шт. | 200 руб./шт. | 20 руб./шт. |
При партии в 100 штук даже недорогая форма способна стоить дороже самой продукции. При 10 000 штук её вклад уже обычно становится второстепенным: цену начинает определять материал, время цикла, съём, обрезка облоя и контроль. Это соответствует общей логике производителей РТИ: при 100 шт. оснастка заметна в цене, при 1 000 её влияние невелико, а при 10 000 становится незначительным.
Ресурс оснастки
Ресурс пресс-формы обычно измеряют не в годах, а в циклах вулканизации. Для распространённых РТИ ориентир — 20 000–100 000 циклов; для большинства задач производители называют порядка 30 000 циклов достаточным ресурсом.
Если форма четырёхгнёздная, 30 000 циклов означают до 120 000 деталей. Но это не гарантия: ресурс сокращают абразивная резиновая смесь, высокая температура, агрессивные наполнители, плохая очистка, перекос плиты и работа с жёсткими смесями.
Износ проявляется не мгновенно, а через рост облоя, ухудшение качества кромки, уход размеров и необходимость более частой подгонки. Поэтому в смету повторных заказов стоит заранее заложить не только амортизацию формы, но и её обслуживание.
Пример: О-кольцо малого тиража
Возьмём условное нестандартное О-кольцо: материал NBR, масса заготовки 8 г, партия 500 шт., ожидаемые повторные заказы — ещё 4 партии по 500 шт.
| Статья затрат | Резка из листа | Прессование, 4 гнезда |
|---|---|---|
| Оснастка | 0 руб. | 45 000 руб. |
| Наладка | 3 000 руб. | 12 000 руб. |
| Материал на деталь | 20 руб. | 12 руб. |
| Резка / прессование и съём | 25 руб. | 18 руб. |
| Обрезка, упаковка | 10 руб. | 8 руб. |
| Брак | 8% | 5% |
| Себестоимость годной детали без оснастки | 59,8 руб. | 40,0 руб. |
| Оснастка и наладка на 500 шт. | 6 руб. | 114 руб. |
| Себестоимость первой партии | 65,8 руб. | 154,0 руб. |
На первой партии резка выигрывает примерно в 2,3 раза. Но при повторных заказах картина меняется: пресс-форма уже изготовлена, а переменная себестоимость формованной детали ниже.
Порог выгодности пресс-формы относительно резки:
$$N_{\text{порог}} = \frac{45\,000 + 12\,000} {59,8 — 40,0} \approx 2\,879\ \text{шт.}$$
То есть при таких допущениях пресс-форма окупается после примерно 2 900 годных колец, или после шестой партии по 500 штук. Если заказчик уверен в повторных закупках, выгоднее сразу заказать оснастку; если деталь нужна один раз, резка экономичнее.
Когда форма дороже продукции
Форма становится «дороже продукции» не только при малом тираже, но и в четырёх типичных ситуациях:
- Деталь нужна один раз или нерегулярно, а повторные заказы не прогнозируются.
- Изделие дешёвое: небольшое кольцо или тонкая прокладка, где даже 30–100 руб. оснастки на штуку разрушают экономику.
- Конструкция ещё не финализирована: каждая доработка может потребовать доработки или новой формы.
- Требования к материалу высоки, а объём мал: дорогая смесь, испытания и малая партия не позволяют распределить постоянные расходы.
Практический ориентир: для простой формованной детали прессование часто начинает выигрывать в диапазоне примерно 100–1 000 шт., но точная граница зависит от цены формы, числа гнёзд и разницы в переменных затратах.
Для литья под давлением порог обычно существенно выше: в зарубежных ориентирах его рассматривают при годовых объёмах от 50 000 деталей, тогда как прессование остаётся рациональным для значительно меньших серий.
Как выбрать порог тиража
Ниже — упрощённый алгоритм, который можно применить к любому уплотнению.
- Проверьте каталог. Если подходит стандартное О-кольцо или прокладка, заказная форма не нужна.
- Оцените суммарный объём, а не первый заказ. Спросите: сколько деталей потребуется за 12, 24 и 60 месяцев?
- Посчитайте переменную себестоимость для каждого способа: материал, цикл, съём, обрезка, брак, контроль.
- Добавьте постоянные затраты: форма, штанц, наладка, пробные образцы, доработка.
- Разделите постоянные затраты на ожидаемый объём, а не на первую партию.
- Проверьте ресурс формы: хватит ли её на весь прогнозируемый тираж.
- Сравните не только цену, но и риск: изменение чертежа, срочность, требования к кромке, необходимость сертификации.
Быстрое правило:
- До 100–300 шт. — почти всегда резка, вырубка или покупка стандартного изделия.
- 300–1 000 шт. — сравнивать резку и простую пресс-форму.
- 1 000–10 000 шт. — обычно экономически оправдана пресс-форма, особенно при повторных заказах.
- Более 10 000 шт. — считать многогнёздную оснастку, трансферное или инжекционное формование.
Что запросить у производителя
Чтобы получить сопоставимые расчёты, заказчику стоит запросить не одну цифру «цена за штуку», а расчёт по структуре:
- Стоимость оснастки, число гнёзд и право собственности на форму.
- Ресурс формы в циклах и ожидаемое число деталей.
- Цена на первую партию и на повторный заказ без новой оснастки.
- Массу заготовки, выход годных, процент брака и стоимость переделки.
- Время цикла, число гнёзд и производительность в смену.
- Что входит в цену: материал, вулканизация, обрезка облоя, контроль, упаковка, испытания.
- Стоимость доработки формы при изменении размера или материала.
- Условия хранения формы и минимальный повторный заказ.
Практический вывод
Для малой серии резинового уплотнения форма — это не расход на производство, а инвестиция в будущие повторные заказы. Если объём разовый, оснастка часто дороже всей партии продукции; если деталь будет заказываться регулярно, та же форма превращается в источник снижения цены.
Правильный критерий выбора — не «какая технология дешевле сегодня», а «Полная стоимость владения (ПСВ)«:
$$\text{ПСВ} = \frac{\text{оснастка} + \text{наладка} + \text{переменные затраты} + \text{брак}} {\text{все годные детали за срок проекта}}$$
Если этот показатель у пресс-формы ниже, чем у резки, — форма выгодна. Если выше — деталь лучше резать из листа, покупать стандартную или пересмотреть конструкцию.