 Лаборатория бизнес идей для начинающих, свежие бизнес планы Идеи для бизнеса, бизнес планы, как начать свой бизнес с нуля
Себестоимость кронштейна почти никогда не равна «цене металла плюс работа». В малой партии решают наладка, раскрой и риск брака; в крупной — стабильность процесса, утилизация листа, логистика и стоимость денег, замороженных в запасе. Ниже — практическая модель, которая показывает, почему цена за штуку падает нелинейно, а не просто «при больших объёмах дешевле».
Что считаем
Возьмём условный стальной кронштейн из листа толщиной 3 мм: лазерный раскрой, гибка, сварка или сборка, покрытие. Для наглядности сравним три объёма — 50, 500 и 5 000 штук — и два способа изготовления:
- Вариант A: лазерный раскрой + гибка + сварка.
- Вариант B: лазерный раскрой + гибка + крепёжное соединение вместо сварки.
Это не «готовый прайс», а рабочая калькуляция: подставьте свои ставки, нормы времени и закупочные цены — логика сохранится.
Базовая формула
Себестоимость одной годной детали удобно считать так:
$$C_{\text{шт}} = \frac{C_{\text{мат}} + C_{\text{наладка}}}{Q_{\text{годн}}} + C_{\text{обработка}} + C_{\text{брак}} + C_{\text{логистика}}$$
Где:
- \(C_{\text{мат}}\) — металл, раскрой, покрытие, крепёж;
- \(C_{\text{наладка}}\) — программа, инструмент, настройка гиба, первая деталь, контроль;
- \(C_{\text{обработка}}\) — резка, гибка, сварка/сборка, покраска на штуку;
- \(C_{\text{брак}}\) — стоимость переделок и отбраковки, распределённая на годные детали;
- \(Q_{\text{годн}}\) — количество принятых деталей, а не запущенных в работу.
Ключевая мысль: наладка — фиксированная стоимость партии, а материал, машинное время и брак растут вместе с объёмом. Поэтому при росте партии переменные затраты почти не меняются, а постоянные «размазываются» на большее число деталей.
Исходные допущения
Для примера используем такие условия:
| Параметр | Значение |
|---|---|
| Материал | Сталь S235, лист 3 мм |
| Масса детали | 1,2 кг |
| Масса с учётом отхода | 1,6 кг |
| Цена металла с доставкой | 100 руб./кг |
| Лазерная резка | 12 руб./мин |
| Гибка | 900 руб./час |
| Сварка | 1 200 руб./час |
| Покрытие | 80 руб./шт |
| Норма брака, малая партия | 4% |
| Норма брака, серийная партия | 1% |
| Наценка и накладные | не включены в производственную себестоимость |
Материал — обычно крупнейшая статья в листовом производстве: его доля может достигать 50–75% себестоимости, поэтому экономия на раскрое часто важнее экономии на секундах гибки.
Материал и раскрой
Допустим, из одного листа можно уложить 12 кронштейнов при нормальной карте раскроя. На 50 штук потребуется 5 листов; на 5 000 — около 417 листов.
Но есть важный нюанс: при малой партии остаток листа может остаться «на склад», а не превратиться в следующий заказ. Тогда фактически вы оплачиваете не 1,6 кг на деталь, а большую долю целого листа. Чем больше однотипных деталей, тем легче заполнить лист и использовать остатки.
| Объём | Деталей на лист | Листов | Фактическая утилизация | Материал на деталь |
|---|---|---|---|---|
| 50 шт. | 10 | 5 | 83% | 144 руб. |
| 500 шт. | 11 | 46 | 92% | 131 руб. |
| 5 000 шт. | 12 | 417 | 100% | 120 руб. |
Здесь утилизация — доля листа, которая действительно превращается в годные заготовки. Nesting — раскладка контуров на листе — напрямую определяет, сколько металла станет деталью, а сколько уйдёт в обрезь; при малых партиях «хвосты» листа часто невозможно экономно использовать.
Практический вывод: даже без изменения конструкции кронштейна переход от 10 к 12 деталям на листе снижает материальную составляющую примерно на 17%. При серийном производстве это заметнее, чем кажется: улучшение утилизации с 70% до 85% сокращает потребность в металле примерно на пятую часть.
Наладка: главный налог малой партии
Наладка — это не только «поставить деталь на станок». В неё входят подготовка программы, выбор инструмента, настройка гиба, изготовление или настройка оснастки, первая деталь, контроль размеров и корректировки.
Для нашего кронштейна примем:
| Операция | Время наладки | Стоимость |
|---|---|---|
| Программа и раскрой | 40 мин | 800 руб. |
| Настройка гибки | 45 мин | 675 руб. |
| Сварочная оснастка и первая деталь | 60 мин | 1 200 руб. |
| Контроль и корректировка | 30 мин | 600 руб. |
| Итого | 175 мин | 3 275 руб. |
Теперь смотрим, как эта сумма ложится на партию:
| Партия | Наладка на деталь |
|---|---|
| 50 шт. | 65,50 руб. |
| 500 шт. | 6,55 руб. |
| 5 000 шт. | 0,66 руб. |
Разница между 50 и 5 000 штуками — почти 65 рублей только на наладке. Это классический эффект: одна и та же подготовительная работа при партии из 10 деталей стоит около 50 рублей на штуку, а при 100 деталях — около 5 рублей.
Важно: наладка не исчезает при крупной партии. Она просто перестаёт быть заметной в цене одной детали. Но именно она объясняет, почему заказ из 50 штук не может стоить «в 100 раз дешевле», чем заказ из 5 000.
Обработка: где экономия не линейна
Переменные операции — резка, гибка, сварка, покрытие — растут почти пропорционально количеству. Однако и здесь у серийности есть эффекты.
| Операция | 50 шт. | 500 шт. | 5 000 шт. |
|---|---|---|---|
| Лазерная резка, руб./шт. | 24 | 22 | 20 |
| Гибка, руб./шт. | 30 | 27 | 24 |
| Сварка, руб./шт. | 72 | 65 | 58 |
| Покрытие, руб./шт. | 80 | 72 | 65 |
| Итого обработка | 206 руб. | 186 руб. | 167 руб. |
Почему цена обработки падает:
- оператор не переключается между заказами;
- гибка выполняется на настроенном инструменте;
- сварщик работает по освоенной последовательности;
- покрытие идёт более плотной загрузкой;
- меньше переделок и повторных запусков.
Но у этого есть предел. Если конструкция кронштейна неудачная — много гибов, сложная сварка, труднодоступные зоны, ручная подгонка, — никакая серийность полностью не «вылечит» высокую трудоёмкость.
Брак: маленькая партия платит дважды
Брак бьёт по малым партиям сильнее, чем кажется. При партии 50 штук и уровне брака 4% нужно изготовить 52 детали, чтобы сдать 50 годных. При партии 5 000 и браке 1% — 5 051 деталь.
| Партия | Запуск | Брак | Годные | Брак на годную деталь |
|---|---|---|---|---|
| 50 шт. | 52 | 2 | 50 | 2,08 детали |
| 500 шт. | 505 | 5 | 500 | 1,01 деталь |
| 5 000 шт. | 5 051 | 51 | 5 000 | 1,02 детали |
Но денежно эффект сильнее у малой партии: переделка или повторный запуск требуют снова наладку, материал, логистику и время контролёра. Поэтому реальная цена брака обычно выше стоимости испорченной заготовки: к ней добавляются труд, мощность оборудования, простой и срыв срока.
Сравнение: сварка против крепежа
Теперь сравним два способа изготовления. В варианте A кронштейн сваривается; в варианте B вместо сварки используются болты, заклёпки или самонарезающие элементы.
| Статья | Вариант A: сварка | Вариант B: крепёж |
|---|---|---|
| Материал и раскрой, 50 шт. | 144 руб. | 144 руб. |
| Обработка без сварки/крепежа | 134 руб. | 134 руб. |
| Сварка | 72 руб. | — |
| Крепёж | — | 35 руб. |
| Покрытие | 80 руб. | 80 руб. |
| Наладка на деталь | 65,50 руб. | 45,00 руб. |
| Брак | 18 руб. | 10 руб. |
| Себестоимость на деталь | 513,50 руб. | 448,00 руб. |
На партии 50 штук крепёжный вариант выглядит дешевле прежде всего за счёт исключения сварки и меньшей наладки. Но при крупной серии картина может измениться: у сварного узла обычно меньше деталей, ниже риск ослабления соединения и проще контроль геометрии.
| Партия | Сварка, руб./шт. | Крепёж, руб./шт. | Разница |
|---|---|---|---|
| 50 шт. | 513,50 | 448,00 | 65,50 руб. |
| 500 шт. | 448,00 | 402,00 | 46,00 руб. |
| 5 000 шт. | 402,00 | 372,00 | 30,00 руб. |
Выбор технологии — это не вопрос «что дешевле на бумаге», а вопрос условий эксплуатации. Если кронштейн несёт динамическую нагрузку, работает в вибрации или отвечает за безопасность, экономия на крепеже может обернуться дороже: дополнительными операциями контроля, риском ослабления и гарантийными случаями.
Полная калькуляция
Соберём всё в одну таблицу для сварного варианта.
| Статья | 50 шт. | 500 шт. | 5 000 шт. |
|---|---|---|---|
| Материал и раскрой | 144 руб. | 131 руб. | 120 руб. |
| Наладка | 65,50 руб. | 6,55 руб. | 0,66 руб. |
| Резка, гибка, сварка | 126 руб. | 114 руб. | 102 руб. |
| Покрытие | 80 руб. | 72 руб. | 65 руб. |
| Брак и переделки | 18 руб. | 6 руб. | 4 руб. |
| Себестоимость на деталь | 433,50 руб. | 329,55 руб. | 291,66 руб. |
| Себестоимость партии | 21 675 руб. | 164 775 руб. | 1 458 300 руб. |
Переход от 50 к 5 000 штук снижает себестоимость детали примерно на 33%. Но не потому, что «серийное производство всегда дешёвое», а потому, что фиксированные затраты распределяются на гораздо большее число деталей, а раскрой и процесс становятся стабильнее.
Что действительно влияет на цену
На себестоимость кронштейна влияют не только объём и материал. На практике особенно важны пять факторов.
- Конструкция. Меньше гибов, симметричная геометрия, доступ к сварным швам и стандартные радиусы обычно дешевле сложной формы.
- Толщина и марка стали. Толщина увеличивает вес, время резки и износ инструмента; нержавейка и высокопрочные стали меняют режимы обработки.
- Размер партии. Крупная серия позволяет лучше заполнять лист, реже перенастраивать оборудование и снижать долю брака.
- Требования к качеству. Покрытие, геометрия, испытания, документация и прослеживаемость добавляют стоимость независимо от размера детали.
- Логистика и запас. Большая партия снижает цену за штуку, но создаёт склад, замороженные деньги и риск устаревания конструкции.
Где проходит граница выгоды
Для нашего примера практические пороги выглядят так:
| Объём | Характер заказа | Что определяет цену |
|---|---|---|
| 50 шт. | Опытный, срочный или ремонтный | Наладка, материал, брак |
| 500 шт. | Серийный запуск | Освоение процесса, стабильный раскрой |
| 5 000 шт. | Массовое производство | Утилизация листа, автоматизация, логистика |
При 50 штуках производитель фактически продаёт не столько деталь, сколько свою способность быстро запустить производство. При 5 000 он продаёт отлаженный процесс: стабильный раскрой, повторяемую гибку, предсказуемое качество и управляемую логистику.
Практические решения
Если нужна малая партия:
- объединяйте несколько позиций в один заказ, чтобы лучше использовать лист;
- закладывайте наладку отдельной строкой, а не пытайтесь «размазать» её в цене детали;
- используйте более простую конструкцию и стандартный крепёж;
- согласуйте допуск только там, где он действительно нужен;
- не экономьте на первой детали: она дешевле, чем повторный запуск всей партии.
Если нужна крупная серия:
- проектируйте деталь под конкретный лист и раскрой;
- стандартизируйте толщину, отверстия, радиусы и крепёж;
- закладывайте контроль на раннем этапе, а не только на выходе;
- сравнивайте не цену за штуку, а стоимость владения: брак, запас, логистику, гарантии и риск изменений конструкции.
Главный вывод
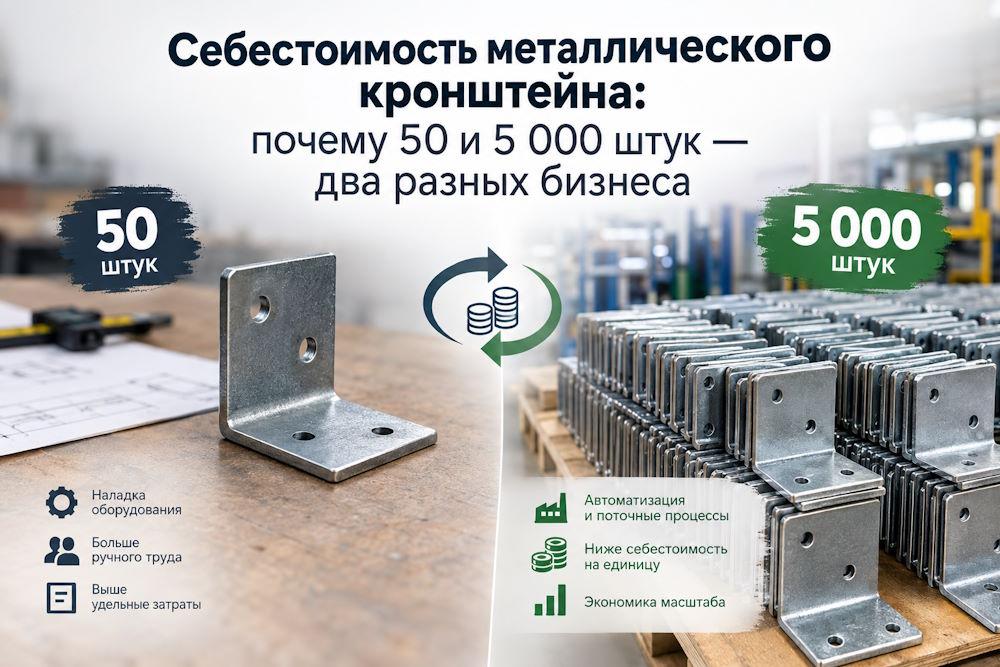
Партия из 50 и 5 000 кронштейнов — это не одна и та же деталь с разной скидкой. Это два разных производственных сценария: в первом доминируют наладка, остатки материала и риск переделок; во втором — раскрой, стабильность процесса, автоматизация и логистика.
Поэтому правильный вопрос к производству звучит не «сколько стоит кронштейн?», а: «какая себестоимость будет при нашем объёме, нашей конструкции и нашем допустимом уровне брака?» Именно такой расчёт позволяет выбрать не самую дешёвую цену в предложении, а наиболее выгодную модель изготовления.